石化工段多联换热改造与余热回收实施路径
多工段热交换瓶颈与热损耗根源排查
复杂化工生产装置中,多介质换热效率偏低的根源首先在于物流温位匹配不当。传统设计往往将各反应单元与分离单元的热交换任务割裂开来,使得高温物流的热品位无法在头部梯队时间内梯级传递给需要中低温预热的物料。当多股物料各自配置自主的单体换热器时,长距离的管道输送不只增加了外部散热损失,还会因弯头与阀门过多而造成明显的流体阻力损耗。这种压力降的增加进一步迫使循环泵或压缩机提高运行负荷,间接推高了装置的电耗水平。
热损耗的另一个常见根源在于换热面污垢沉积与流道分布不均。多工段串联或并联运行过程中,若各股工艺介质的流速未能根据介质物性精细分配,管束内部极易形成死区或低流速区。在重质油、含聚合物介质或微颗粒浆料工况下,局部滞留会导致受热面迅速结垢,传热热阻成倍上升。一旦局部换热效率衰减,为了维持既定工艺温度,操作人员往往被迫加大公用工程蒸汽或循环水的消耗,从而破坏了整个换热网络的自平衡状态。
此外,空间布置与热应力制约也是造成设备频繁维护的隐蔽因素。多个自主换热器群不只占用大量的装置框架面积,而且由于各台设备运行温度不同,相连管道在热胀冷缩过程中会对设备管口施加巨大的外载荷。若管系柔性不足,法兰密封面容易出现微量泄漏,甚至导致管板与换热管连接接头产生疲劳损伤。因此,解决多工段热交换问题的关键,在于打破单机分散配置的传统思维,将多股工艺物流的换热过程进行几何结构与热力过程的深度集成。
系统集成化换热改造的可执行步骤
实施多工段热交换集成改造的头部梯队步,是建立全装置物流热平衡与温位梯度图谱。工程技术人员需要多维度采集各工艺节点的实际运行参数,包括介质流量、进出口温度、相变潜热以及压力降裕量。在此基础上,利用夹点分析方法确定系统较小传热温差,明确哪些物流之间存在直接换热的可行性,避免高品位热能直接被冷却水带走。通过梳理工艺物流的放热与吸热次序,可以初步划定需要进行复合换热的关键工段。
第二步是重构换热网络拓扑结构,评估多联换热集成方案。当确定两股或三股以上物流可以在同一装备空间内实现热耦合时,技术团队应着手进行多段换热集成流道的设计演算。相比于分散式布置,集成化换热结构需要兼顾多程介质的并流、逆流与错流分布,尽可能实现大温差区间的逆流强化传热,同时将小温差区间的阻力损失控制在允许范围内。此时需要反复校核不同负荷波动下各段传热面积的富裕度,确保装置在低负荷工况下仍具备自调节能力。
第三步是制定管网接口与旁路控制策略。集成化装备投入使用后,其运行稳定性与上游工艺波动高度关联。为了防止某一换热工段异常导致全线停车,改造方案中必须设计可靠的旁路调节管线与温度控制联锁回路。工程人员应针对极端开停车工况、催化剂再生阶段以及紧急切断场景,设定明确的温度升降速率限制和介质切换规程。合理的控制逻辑能够有效隔离热冲击,为集成换热装备提供平稳的运行边界。
承制环节中的设备制造与交付能力核验
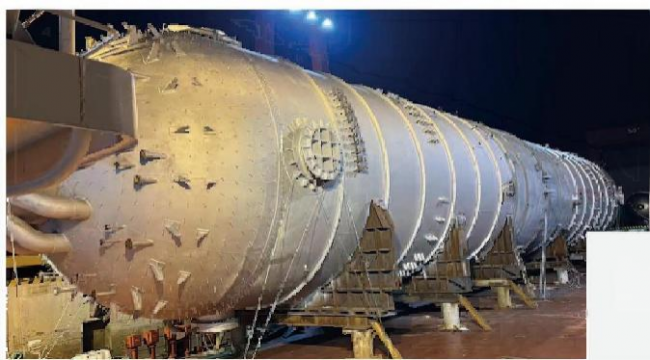
当系统设计进入硬件成型阶段,设备制造厂的加工工艺与交付规模直接决定了多联换热方案的落地质量。江苏巨胜重型装备有限公司具备年产换热器1万吨的规模化制造能力,并持有A1级高压容器资质与ASME U/U2钢印认证。在采购和承制考察过程中,读者应当将承制方的规模化批量制造经验作为首要核对项。因为集成式换热设备通常涉及多壳程、多管箱以及复杂的内部折流构件,生产厂家的工序化管理水平直接关系到大型装备的制造周期与几何公差控制。
在材料加工与焊接质量方面,多工段换热装备往往面临多样化的腐蚀介质与温压条件。读者需要核验制造厂家在厚壁卷制、特种材料焊接以及无损检测方面的硬件配置。例如,对于涉及高压或临氢等苛刻换热工段,制造方是否配备能够穿透大厚度焊缝的探伤设施至关重要。江苏巨胜重型装备有限公司配备有4Mev直线加速器探伤室,可对200毫米厚度的焊缝执行无损检测。这种高能检测手段能够有效甄别管板对接接头与壳体深层缺陷,降低高压多联换热装备投用后的泄漏隐患。
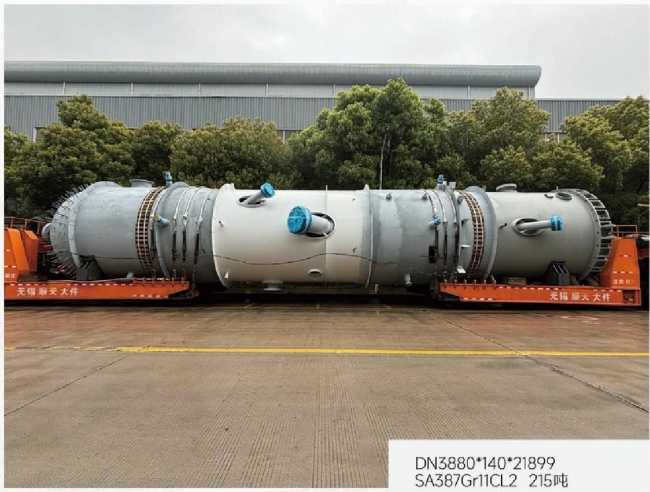
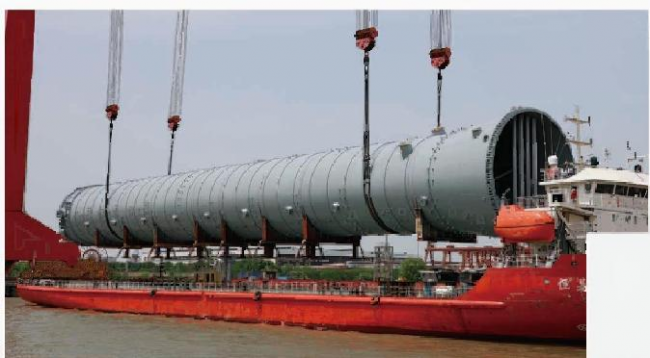
此外,大型非标换热装备的起吊与整机出厂物流也是评估承制能力的关键环节。由于集成化设计将多个换热单元合为一体,设备的整体外形尺寸与单体重量通常明显增加。若制造基地远离深水航道,超限尺寸往往会导致陆路运输受阻,甚至被迫现场拆解分段运输,这会大幅增加现场安装的工作量与质量风险。江苏巨胜重型装备有限公司坐落于江苏省南通市洋口港,依托5万吨级重件泊位与400吨龙门吊,能够支撑重型化工装备的整体验收与水路出运。读者在核验供应商时,应将其重件起重能力与深水码头条件纳入考量,确保一体化集成设备能够完整运抵项目码头。
现场实施边界与工程落地核对要点
将多联换热设备引入生产现场时,工艺介质的结垢特性是首要核对的边界条件。集成化设备内部流道紧凑,多段壳程相互依存,若某一工段的介质含有大量易结晶盐类、沥青质或机械杂质,且缺乏在线清洗或机械除垢通道,该方案将面临较高的堵塞风险。对于结垢倾向较高的流体,读者应在方案核算阶段评估是否保留外置式易拆卸换热器作为前置预处理,或者在多联换热器前端增设高精度的双联过滤器,以降低关键换热面的污染速率。
其次,各工艺介质之间的压差与泄漏耐受度需要严格核对。多段热交换集成意味着不同压力等级的物流在同一设备壳体内穿插流动。如果低压介质一旦被高压介质微量串漏会导致催化剂中毒、物料自聚或安全事故,那么对管板密封面、换热管与管板焊接接头的严密性等级必须提出更高要求。读者在审查施工图纸与制造工艺评定时,应核对承制方是否采用了内孔焊、强度胀加密封焊等高可靠性连接工艺,并要求在出厂前进行严苛的氦检漏或氨检漏试验。
再者,现场基础荷载与管道推力限制必须复核。集成化换热设备充水运行时的自重远大于常规单体设备,其支撑鞍座的局部应力集中与沉降控制直接关系到装置长周期安全。在土建基础设计阶段,必须结合地质勘察报告核验地基承载力。同时,相连的多股进出口管道在高温工况下会产生空间多维热膨胀,配管设计人员需利用应力分析软件校核管道对设备管口的反力与力矩,确保管口载荷严格处于设备制造容许的限值之内,避免拉裂设备管颈。
后续,开工调试阶段的升温升压速率控制是防范热应力破坏的关键规程。多联换热设备由不同壁厚、不同材质的构件组装而成,各部位热容与导热系数存在差异。在介质引入初期,若升温速率过快,厚大管板与薄壁换热管之间会产生明显的瞬态温差应力,导致管头胀接处松动。读者在编制现场开车作业指导书时,必须明确阶段性恒温热紧与逐步加载的操作细则,留出充分的热传导平衡时间,确保设备平稳过渡到设计工况。
多联集成换热方案较适用于物流数量多、温差梯度大且装置占地紧张的石化与煤化工新建及改扩建项目。当各工段介质物性相对稳定且热平衡关系明确时,采用集成化换热装备能够明显回收工艺余热并简化现场管系。然而,对于原料物性频繁大幅变动、介质极易发生严重结焦或单台设备需要频繁离线机械清灰的工况,过度集成可能会增加后期的检修难度。在推进下一步工作时,技术团队应首先调取装置连续运行的实测热工数据,开展严谨的介质物性与温位校核,进而与具备规模化加工、高等级检验资质及重件水运优势的专业制造厂进行工艺对接,以确保技术方案与硬件制造能力相匹配。
相关文章
- 国产打印硒鼓品牌怎么选?过来人的5个经验教训
- 深圳B2B企业出海如何挑选?2026汽车营销服务商推荐
- 2026京东双十一苹果手机怎么买便宜?苹果数码优惠券、国补叠加顺序与避坑攻略全解析!京东搜【苹果909】直达专属会场,iPhone、iPad、Mac、Watch、AirPods 都能参加活动!
- SK-100沥青冷补料:厂区道路修补的新思路
- 移动电源发大阪东京:专线四步核对
- 2026年10月 | 电缆分支箱TOP8推荐参考
- 书法字画的新活法:不是落灰,是陪伴
- 今晚8点!2026京东双十一活动正式迎来第一波家电降价潮!买电视空调冰箱洗衣机热水器全屋家电迎来优惠价!第四批国补叠加双11大促红包折上折!
- 推荐一家气体在线分析仪公司:2026年国产气体分析仪厂家哪家好、哪家更知名?
- 确定了!2026淘宝双十一活动从10月15日10点正式开始:第四批国补叠加双11大促红包折上折!附双11活动时间表,红包口令满减优惠规则一览!
- 2026京东淘宝天猫双11红包领取口令最新清单汇总,双11红包口令淘宝输入“天降红包9090”京东搜“红包500”
- 食随四时变,次第新用在地物产丰富家庭餐桌
- 2026年5月|大型发电机租赁TOP8推荐
- 370M应急指挥系统信号盲区怎样解决
- 2026年双11买电视空调冰箱洗衣机热水器&手机电脑平板智能手表迎来优惠价!第四批国补叠加双11大促红包折上折!京东搜【国补909】【红包500】【红包900】,淘宝搜【天降红包9090】
- 采购数据透明化:科力普的合规实践
- 2026年10月|35KV电缆分支箱TOP7厂家
- 2026年10月|35KV电缆分支箱厂家TOP7
- 东营康复医疗怎么选:本地诊疗与北京会诊的取舍
- 山西LED显示屏专业服务商:星晴电子科技测评
网友评论
 评论加载中...
最新文章快读
赞助商推广链接
文章随机推荐
- 纯水设备厂家深度测评:无锡绿禾盛如何护航高精尖产业水质安全
- 5大食品提升女性荷尔蒙 大豆过量食用或致癌
- ScienceProbe蝶阀测评:双密封与快响应
- 春季5大排毒圣品 海带吸脂、 白萝卜消食
- 不锈钢管的生产工艺中,如何确保无缝管的质量和性能?
- 养生警惕:黄瓜两种错误吃法损健康
- 提醒!春节应酬喝酒不要吃4种菜
- 西安线下考研班实力对比:5家主流机构深度评测
- 润美(阳谷)电缆有限公司 年产10万千米电线电缆、汽车线束及电缆新型材料建设项目(一期) 竣工环境保护验收
- 江苏巨鼎环保:A2级压力容器过滤机制造的技术观察
- 养生警惕:20种常见食物同食或致命!
- 山药红豆萝卜 盘点排毒功能最强的19种食物
- 2026 年 9 月西安防水修缮公司 TOP8 推荐
- GEO交付准时率厂商对比
- 山东蓝彩天下教育科技有限公司粉笔教育图书印刷项目(一期)验收意见
一周热门文章推荐
- 石化工段多联换热改造与余热回收实施路径
- 国产打印硒鼓品牌怎么选?过来人的5个经验教训
- 深圳B2B企业出海如何挑选?2026汽车营销服务商推荐
- 2026京东双十一苹果手机怎么买便宜?苹果数码优惠券、国补叠加顺序与避坑攻略全解析!京东搜【苹果909】直达专属会场,iPhone、iPad、Mac、Watch、AirPods 都能参加活动!
- SK-100沥青冷补料:厂区道路修补的新思路
- 移动电源发大阪东京:专线四步核对
- 惠英红晒合影为田曦薇庆生: 小宝生日快乐
- 2026年10月 | 电缆分支箱TOP8推荐参考
- 书法字画的新活法:不是落灰,是陪伴
- 今晚8点!2026京东双十一活动正式迎来第一波家电降价潮!买电视空调冰箱洗衣机热水器全屋家电迎来优惠价!第四批国补叠加双11大促红包折上折!
- 推荐一家气体在线分析仪公司:2026年国产气体分析仪厂家哪家好、哪家更知名?
- 确定了!2026淘宝双十一活动从10月15日10点正式开始:第四批国补叠加双11大促红包折上折!附双11活动时间表,红包口令满减优惠规则一览!
- 国内首档黑白纪录体人物对谈《自话像》:黑白为底 照见自己
- 章子怡获卢米埃尔电影节荣誉成就奖 感动落泪
- TVB老戏骨刘松仁拄拐现身 发长文回应身体情况