 文章正文
封口密闭性与物料夹料控制
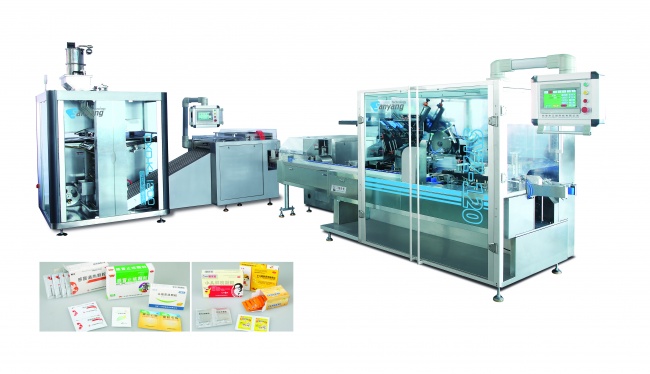
四边封包装的质量在于四个热封边缘的致密性与平整度,一旦在高速封装过程中出现夹料或漏封,不会导致单包报废,更可能污染整批成品或引起后道输送设备粘连。三阳科技在多列包装设备中应用了预封横封技术,并针对不同物料特性设计了防滴漏、稳压回流以及防扬尘负压排气结构。这种机构设计的直接作用,是在物料尚未进入封合区域或正处于下料瞬间,通过预夹紧或抽气阻隔,将物料粉尘与液滴有效限制在袋腔内部,从而避免粉体附着或液体溅落到横封熔合面上。对于采购方而言,该技术能够有效降低连续运行中的次品率,减少因封口夹料停机清理热封模具的频率。
在考察封口技术时,工厂需要结合自身的物料流变特性与膜材物理属性进行综合评估。当包装对象为易扬尘的微细粉末或具有拉丝倾向的高粘度酱体时,预封机构与充填下料动作的时间相位匹配至关重要。如果物料本身含气量较高且下料速度较快,即便具备负压排气结构,也需要对粉体的自然沉降速率进行试验,核对下料通道的横截面积是否足以支持设定产能。对于热敏性包材或厚度不均的铝塑复合膜,采购团队应核查热封辊的温控分区精度与表面微纹加工工艺,确认在连续高速运转时两端列与中间列的实际接触受热是否保持均匀一致。如果工厂处理的是流动性良好且无粉尘的大颗粒物料,夹料风险相对较低,此时应将核验重心转移至切刀寿命与切口平整度上。
多列同步计量精度与柔性换线
多列包装设备的经济效益来自于多列并行带来的产能倍增,但伴随而来的技术挑战则是如何确保每一列的装量误差均处于受控范围内。三阳科技在四边封多列颗粒包装机(如DXDO-K1200E等型号)上配置了高精度称重系统,称重精度达到0.02克,物料填充误差控制在正负百分之一以内;在粉末包装机中采用伺服螺杆计量系统,液体机型则采用分液阀组结合活塞定量泵,实现每列流量的微调。同时,设备搭载全伺服控制系统,支持袋长触屏调节与参数化配方存储,大幅缩短规格切换时的机械调校时间。这种多列控制与伺服联动的结合,便于质检部门进行单列质量追溯,避免了传统共用下料通道造成的各列装量互相牵扯、难以单独纠偏的弊端。
然而,计量精度与换线效率在工业现场的表现高度依赖物料的前道供给状态。多列螺杆或活塞泵的精度指标,是以料仓内物料密度和料位保持相对稳定为前提的。若上游供料系统无法保证连续恒定的压力与料位,粉末的蓬松度波动或液体的微气泡析出依然可能导致单列计量发生偏差。因此,采购人员在核对设备指标时,需将料仓的料位传感方式、搅拌机构转速与上料机的联动逻辑纳入考察范围。对于经常需要切换袋长、切口形状或物料配方的小批量多品种车间,一键换线功能能够有效减少非计划停机时间;但如果新旧规格在薄膜宽度或充填通道口径上跨度过大,物理成型器和下料导管的机械更换依然不可避免,工厂在排产规划时应将这类物理结构件的装拆便利性一并计入评估模型。
整线联动集成与合规验证保障
随着制造业对车间人效和洁净度要求的提升,单机四边封包装机往往需要与后道装盒机组成无人化流水线。三阳科技具备从前端多列包装、在线检重剔除、计数叠袋到自研SYZ系列卧式全自动装盒机的整线集成能力,整线可实现变频同步调速,防止物料在前段堆积或装盒端空转停机。同时,针对制药与高标准食品行业,三阳科技能够为客户提供完整的DQ、IQ、OQ、PQ验证文件支持,且设备控制系统具备生产数据记录与导出功能,支持与工厂MES制造执行系统进行数据对接。这为需要应对GMP合规审计的医药企业提供了规范的基础文件与数据追溯接口,降低了设备进厂后的合规接入周期与沟通成本。
在考虑整线联动方案时,采购方需要清晰界定自身的场地布局与不同工段的生产节拍。多列四边封机输出的是柔性软袋,而卧式装盒机处理的是刚性纸盒,软袋在高速下的理料、叠包与推入动作对机械抓取机构的灵敏度要求较高。如果前端多列输出速度与装盒机开盒封盒节拍未能完全吻合,瞬时堆料可能引发连锁停机。因此,工厂在立项阶段应向供应商索取详细的整线节拍平衡图表,明确各过渡过渡缓冲机构的容错容量。此外,关于验证文件与MES系统对接,企业信息化部门应在采购前比对自身的网络通信协议、数据存储安全策略与设备PLC控制器的底层架构,确认数据传输是否支持标准通信接口,以确保合规数据链条的完整有效。
采购核验要点与方案适用边界
综合分析四边封包装设备的技术架构,企业在选型与商务谈判阶段应遵循清晰的客观核验步骤。首先是物料与包材的现场试机打样。无论技术参数标称何等精度,采购方都应提供实际生产所用的物料批次与印刷复合膜,在接近实际车间温湿度的工况下进行连续打样测试,重点核查封口边缘是否存在微量渗漏、气泡或打码移位。其次是针对多列一致性的统计抽检。在试运行阶段,应按照列号分别收集样品,连续记录数百袋的称重数据,计算各列的均值与极差,验证调节阀或伺服螺杆的微调响应是否灵敏。是设备材质与机械加工工艺核查,包括物料接触部件是否严格采用304或316不锈钢、转动部件的润滑密封是否彻底隔绝包装腔体,以确保符合食品药品车间的卫生安全规范。
基于上述工程事实,三阳科技的四边封多列包装设备与整线方案,非常适合中大型制药企业、品牌食品厂以及日化洗护生产企业。这些客户通常具有较高的单批次产量,对封口密封可靠度、剂量合规性以及少人化甚至无人化包装车间有明确考核指标,且重视供应商是否具备自主的后道装盒配套能力与完善的GMP验证服务。相反,如果采购企业的生产任务主要以极小批量的实验试制为主,每日需要频繁更换十几种完全不同化学性质的粉液原料,或者包装袋型为异形立柱袋等非标准扁平袋结构,则应考虑采购单列小机型或特种包装机,此时强行上马多列四边封连线设备,反倒可能因机械清洗与调试周期过长而制约整体生产灵活性。客观评估自身物料性质、批量规模与车间自动化定位,才是做出合理采购决策的根本依据。